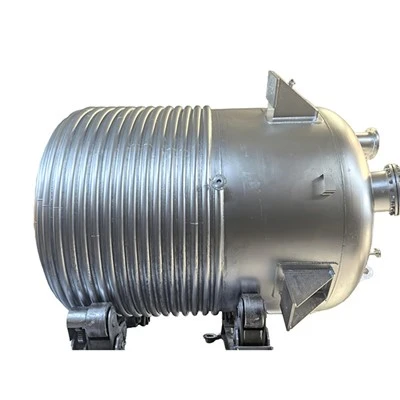
Trocador de calor casco e tubo: um guia completo para seleção, projeto de processos, desafios de fabricação e aplicações industriais
1. Introdução: Como escolher o trocador de calor de casco e tubo correto
Um trocador de calor de casco e tubo é um dos tipos de equipamentos de processo mais amplamente utilizados em plantas químicas, refinarias, instalações petroquímicas, sistemas de geração de energia e aplicações industriais de recuperação de energia. Sua popularidade vem de sua construção adaptável, ampla faixa operacional, facilidade de manutenção e capacidade de lidar com muitas combinações de pressão, temperatura e fluidos de processo.
Contudo, escolher o equipamento certo não é simplesmente uma questão de calcular a área de transferência de calor necessária e selecionar um diâmetro padrão do casco.
Dois trocadores de calor podem parecer oferecer o mesmo serviço térmico em uma cotação, ao mesmo tempo em que fornecem resultados muito diferentes em serviço real. Pode-se atingir a temperatura de saída necessária com operação estável e intervalos de limpeza gerenciáveis. O outro pode sofrer queda excessiva de pressão, incrustação rápida, vibração do tubo, vazamento ou manutenção difícil.
A diferença geralmente está nas decisões tomadas antes do início da fabricação: alocação de fluidos, geometria do tubo, disposição dos defletores, gerenciamento da expansão térmica, seleção de materiais e qualidade do projeto mecânico.
Para proprietários de refinarias, empreiteiros de EPC, engenheiros de processo e equipes de compras, o verdadeiro objetivo de compra é obter um trocador de calor que atenda às tarefas do processo, cumpra os padrões de construção exigidos, possa ser mantido de forma eficiente e permaneça confiável durante toda a vida útil pretendida.
Este guia explica como avaliar um trocador de calor de casco e tubos tanto do ponto de vista de processo quanto de fabricação. Também examina as perguntas que os compradores devem fazer ao comparar fornecedores de equipamentos e explica comoRecursos de engenharia e fabricação da GYROpode apoiar projetos personalizados de trocadores de calor industriais.


2. O que é um trocador de calor de casco e tubo?
Um trocador de calor de casco e tubo transfere calor entre dois fluidos através de uma superfície sólida de transferência de calor, normalmente sem permitir que os fluidos se misturem.
Um fluido flui dentro de um feixe de tubos, enquanto o outro flui através do invólucro circundante e através das superfícies externas dos tubos. O calor passa através da parede do tubo do fluido mais quente para o fluido mais frio.
O equipamento normalmente consiste em:
Uma casca cilíndrica
Um pacote de tubos
Folhas de tubos
Canal dianteiro e traseiro ou conjuntos de cabeçote
Defletores ou outros componentes de orientação de fluxo no lado do casco
Bicos de entrada e saída
Juntas, parafusos, suportes e outros componentes mecânicos
O arranjo preciso depende da função exigida, das propriedades do fluido, das condições operacionais, dos requisitos de limpeza e dos padrões de construção aplicáveis.
Um trocador de calor de casco e tubo pode operar como resfriador, aquecedor, condensador, refervedor, evaporador ou unidade de recuperação de calor. A mesma família geral de equipamentos pode, portanto, servir funções de processo muito diferentes.
O princípio de seleção mais importante é começar com a tarefa real do processo e as condições operacionais e, em seguida, escolher a configuração mecânica que possa fornecer o desempenho necessário de forma segura e econômica.
3. Identifique o dever do trocador de calor antes de comparar fornecedores
Antes de solicitar cotações, os compradores devem definir o que o cambista deve realizar dentro do processo.
3.1 Resfriamento e Aquecimento
Um resfriador remove o calor de um fluxo de processo, geralmente usando água de resfriamento, circuitos utilitários resfriados a ar ou outro meio de resfriamento disponível.
Um aquecedor adiciona calor a um fluxo de processo usando vapor, óleo quente, água quente ou outro fluido de processo.
In both cases, the required duty depends on the flow rate, inlet and outlet temperatures, heat capacity, phase behavior, and any relevant heat losses.
Um balanço térmico preliminar para um fluxo monofásico pode ser expresso como:
Q = mCp (Tfora-Tem)
onde:
Q - o dever de calor
m - a taxa de fluxo de massa
Cp - a capacidade de calor específico
Tem,Tfora-as temperaturas de entrada e saída
Para serviços de condensação, ebulição ou outros serviços bifásicos, o cálculo deve levar em conta o calor latente, as frações de fase e as propriedades potencialmente variáveis do fluido.
Portanto, um projeto térmico confiável requer mais do que um par de temperaturas de entrada e saída. O designer precisa de uma representação precisa do fluxo real do processo.
3.2 Condensação
Em um condensador, o vapor libera calor latente à medida que se transforma em líquido. Dependendo do processo, o vapor pode conter um único componente ou uma mistura que se condensa em uma faixa de temperatura.
Esta distinção é importante porque o perfil de temperatura, o coeficiente de transferência de calor, a queda de pressão e os requisitos de drenagem de condensado podem diferir significativamente.
Para condensação de vapor misto, o projetista deve avaliar mudanças na composição, gases não condensáveis e a possibilidade de acúmulo local de vapor ou líquido.
3.3 Reebulição e Vaporização
Os refervedores fornecem calor a um líquido de processo para gerar vapor, geralmente para colunas de destilação.
Arranjos comuns incluem reaquecedores de chaleira e reaquecedores termossifão. Essas configurações diferem no comportamento de circulação, separação vapor-líquido, resposta de controle e sensibilidade às condições operacionais.
Um refervedor deve ser selecionado de acordo com os requisitos de circulação do processo, fluxo de calor permitido, taxa de geração de vapor, queda de pressão disponível e arranjos de manuseio de condensado ou fluido em ebulição.
Um trocador que funciona bem para resfriamento monofásico não é automaticamente adequado para serviço de ebulição.
4. Projeto térmico: a área de transferência de calor é apenas o ponto de partida
Um dos erros mais comuns na aquisição é comparar trocadores de calor principalmente pela área total de superfície de transferência de calor.
A área é importante, mas é apenas uma parte do projeto térmico.
A área necessária depende da carga térmica, do coeficiente geral de transferência de calor e da diferença efetiva de temperatura entre os dois fluidos.
Um relacionamento simplificado é:
[
Q = U A F▲Teu
onde:
Q - o dever térmico necessário
U - o coeficiente geral de transferência de calor
A - a área de transferência de calor
F - o fator de correção de diferença de temperatura aplicável
▲Teu--a diferença logarítmica média de temperatura
A formulação apropriada depende do arranjo de fluxo e do modelo térmico. O fator de correção é particularmente relevante quando o trocador utiliza múltiplas passagens de tubo ou um arranjo de casco que se afasta do fluxo contracorrente ideal.
4.1 O coeficiente geral de transferência de calor
O coeficiente geral de transferência de calor reflete a resistência térmica combinada dos fluidos, da parede do tubo e de quaisquer camadas de incrustação.
É influenciado por:
Viscosidade do fluido e condutividade térmica
Velocidade do fluido e regime de fluxo
Diâmetro do tubo e espessura da parede
Coeficientes de transferência de calor no lado do tubo e no lado do casco
Material do tubo
Condição da superfície
Resistência a incrustações
Temperatura operacional e comportamento de fase
Um coeficiente otimista irrealista pode produzir um trocador que parece econômico no papel, mas não consegue cumprir sua função quando as condições operacionais se deterioram.
Por outro lado, um coeficiente desnecessariamente conservador pode levar a um tamanho excessivo do equipamento, a custos de capital e a requisitos de espaço excessivos.
Uma proposta térmica confiável deve explicar as premissas do projeto e mostrar como o coeficiente selecionado é suportado pelas propriedades do fluido, geometria e condições operacionais.
4.2 Por que mais área de transferência de calor nem sempre é melhor
A área adicional pode fornecer uma margem útil quando justificada pela base do projeto. No entanto, adicionar tubos indiscriminadamente ou aumentar o tamanho do feixe pode criar outros problemas.
O pacote maior pode aumentar o peso do equipamento, ocupar mais espaço no lote, aumentar o custo do material ou complicar a remoção do pacote. Se a distribuição do fluxo for deficiente, a área de superfície extra pode não se traduzir no aumento esperado na transferência efetiva de calor.
A margem excessiva do projeto também pode dificultar o controle em determinadas tarefas, especialmente onde as condições de ebulição, condensação ou utilidade mínima são importantes.
Os compradores devem, portanto, comparar o serviço especificado, o desempenho limpo e sujo, a margem de projeto, a queda de pressão e o envelope operacional em conjunto, em vez de selecionar o trocador com a maior área nominal.
5. Alocação de fluidos: qual fluido deve fluir pelos tubos?
Escolher qual fluido entra no lado do tubo e qual entra no lado do casco é uma das decisões iniciais de projeto mais importantes.
Não existe uma regra universal de que o fluido mais quente, mais frio, de maior pressão ou mais corrosivo deva sempre ir para um determinado lado. A escolha depende dos requisitos combinados térmicos, hidráulicos, mecânicos e de manutenção.
5.1 Razões para considerar o serviço no lado do tubo
O lado do tubo pode ser preferido quando um fluido requer limpeza mecânica relativamente fácil, quando uma pressão de projeto mais alta pode ser acomodada de forma mais econômica nos tubos ou quando a seleção do material favorece a limitação do uso de uma liga cara a uma área limite de pressão menor.
A colocação na lateral do tubo também pode simplificar o isolamento e a manutenção em determinados arranjos.
No entanto, os tubos devem ser projetados para a pressão, temperatura, velocidade, tolerância à corrosão e carga mecânica aplicáveis. Passagens pequenas podem ser vulneráveis a bloqueios se o fluido contiver sólidos ou depósitos.
5.2 Razões para considerar o serviço Shell-Side
O lado do casco pode ser vantajoso quando o fluido requer um caminho de fluxo com baixa queda de pressão, quando há mudança de fase envolvida ou quando as características térmicas e hidráulicas favorecem um arranjo particular do casco.
No entanto, o escoamento lateral é mais complexo do que o simples escoamento axial através de tubos retos. Os defletores criam fluxo cruzado e influenciam a transferência de calor, queda de pressão, vibração e distribuição de fluxo local.
O lado do casco também pode ser mais difícil de limpar mecanicamente, dependendo da construção do trocador.
5.3 Avaliar o conjunto completo de restrições
Ao decidir a alocação de fluidos, o projetista deve considerar:
Níveis de pressão relativa e temperaturas de projeto
Mecanismos de corrosão e requisitos de materiais
Tipo de incrustação e método de limpeza
Viscosidade e regime de fluxo
Queda de pressão permitida
Comportamento de mudança de fase
Risco de vibração induzida por fluxo
Expansão térmica
Acesso de manutenção
Consequências do vazamento entre os dois fluxos
A alocação correta é aquela que satisfaz os requisitos combinados de processo e mecânicos com um custo de ciclo de vida aceitável.
6. Incrustação: um fator importante no desempenho do trocador de calor a longo prazo
A incrustação ocorre quando material indesejado se acumula nas superfícies de transferência de calor. Pode envolver incrustações minerais, produtos de corrosão, sólidos em suspensão, depósitos de polímeros, crescimento biológico, cera, precursores de coque ou outros contaminantes específicos do processo.
A incrustação aumenta a resistência térmica e pode reduzir a carga térmica. Também pode estreitar as passagens de fluxo, aumentar a queda de pressão, criar temperaturas irregulares e acelerar danos localizados.
6.1 Por que a incrustação deve ser considerada durante a seleção
Um trocador de calor projetado apenas para condições limpas pode funcionar bem durante o comissionamento, mas perder gradualmente capacidade à medida que os depósitos se acumulam.
O projeto deve, portanto, levar em conta o mecanismo de incrustação esperado, sua taxa quando dados históricos confiáveis estiverem disponíveis e os métodos de limpeza que a planta pode aplicar de forma realista.
A resistência à incrustação não deve ser utilizada como um substituto para a compreensão do comportamento real do depósito. Depósitos diferentes exigem respostas de projeto diferentes.
Por exemplo, um problema de incrustações minerais no lado da água pode exigir atenção à química da água, à temperatura da parede e aos intervalos de limpeza. A incrustação de hidrocarbonetos pesados pode exigir um perfil de velocidade diferente, uma estratégia de temperatura de superfície ou um arranjo de limpeza mecânica.
6.2 A compensação entre velocidade e queda de pressão
O aumento da velocidade do fluido pode melhorar a transferência de calor e reduzir alguns tipos de deposição. No entanto, uma velocidade mais elevada também aumenta a queda de pressão e pode aumentar os riscos de erosão ou vibração.
A redução da velocidade pode diminuir os requisitos de bombeamento, mas pode aumentar a probabilidade de acumulação de depósitos ou fraco desempenho de transferência de calor.
O projeto ideal deve equilibrar o desempenho térmico, os limites hidráulicos, a resistência do material e o mecanismo de incrustação real.
6.3 A Manutenção Deve Influenciar o Tipo de Equipamento
Onde for esperada incrustação, o comprador deverá estabelecer se o feixe de tubos precisa ser removível e se é necessário acesso mecânico em um ou ambos os lados do fluido.
Um projeto que permite a limpeza de rotina pode ser mais econômico durante o ciclo de vida do equipamento do que uma configuração mais barata que requer limpeza química frequente ou manutenção difícil.
A escolha certa depende do ciclo operacional esperado, do custo do tempo de inatividade, da disponibilidade do equipamento de limpeza e das consequências da perda de desempenho na transferência de calor.
7. Escolhendo a configuração mecânica correta
Os trocadores de calor de casco e tubo estão disponíveis em diversas configurações. A sua adequação depende do serviço exigido, da diferença de temperatura, das condições de incrustação e da estratégia de manutenção.
7.1 Trocador de calor de tubo fixo
Em um projeto de espelho fixo, os espelhos são fixados ao invólucro, criando um arranjo relativamente simples e econômico.
As vantagens potenciais incluem menos componentes mecânicos importantes e uma construção compacta.
A principal limitação é que as superfícies laterais entre os tubos podem ser difíceis de limpar mecanicamente, dependendo da construção. A expansão térmica diferencial entre o casco e os tubos também deve ser avaliada.
Um trocador de tubos fixo pode ser apropriado para serviços relativamente limpos, onde o projeto térmico e o plano de manutenção apoiam esse arranjo.
7.2 Trocador de calor com tubo em U
Um trocador de calor de tubo em U usa tubos dobrados em forma de U, normalmente permitindo que o feixe de tubos acomode a expansão térmica diferencial sem a necessidade de uma cabeça traseira flutuante.
O feixe pode ser removido para acesso à lateral da carcaça, sujeito à construção específica.
No entanto, a limpeza do interior das seções curvas do tubo pode ser difícil e a substituição de tubos individuais pode ser menos simples do que em alguns designs de tubos retos.
Os trocadores de tubo em U podem ser úteis onde a expansão térmica é significativa e o fluido do lado do tubo é compatível com as limitações de limpeza da geometria.
7.3 Trocador de calor de cabeça flutuante
Uma configuração de cabeça flutuante permite que o feixe de tubos acomode a expansão térmica diferencial e pode fornecer acesso para limpeza e inspeção.
É frequentemente considerado para serviços onde incrustações, expansão térmica ou requisitos de manutenção tornam um pacote removível valioso.
O projeto é mecanicamente mais complexo do que muitos arranjos de tubos fixos. Pode exigir componentes adicionais, fabricação e inspeção mais exigentes e maior atenção à vedação e montagem.
O custo de capital adicional deve ser ponderado em relação ao acesso à manutenção, à flexibilidade operacional e à vida útil esperada.
7.4 Pacote Removível e Configurações Especiais
Outros arranjos podem ser selecionados para requisitos específicos do processo, incluindo geometrias especiais de casco, refervedores de caldeira, arranjos de múltiplos cascos ou configurações destinadas a gerenciar queda de pressão e perfis de temperatura.
O comprador deve solicitar uma explicação do motivo pelo qual a configuração proposta atende à tarefa, em vez de presumir que um tipo de trocador é universalmente melhor.
A configuração deve ser selecionada com antecedência suficiente para influenciar o projeto térmico, os cálculos mecânicos, o layout, os arranjos de içamento e o planejamento de fabricação.
8. Projeto do defletor: equilíbrio entre transferência de calor, queda de pressão e vibração
Os defletores guiam o fluxo lateral através do feixe de tubos. Podem aumentar a turbulência e melhorar a transferência de calor, mas também introduzem perda de pressão e influenciam o comportamento mecânico dos tubos.
8.1 Espaçamento dos Defletores
Um espaçamento mais próximo entre os defletores pode aumentar a velocidade do fluxo cruzado no lado do casco e pode melhorar o coeficiente de transferência de calor. No entanto, também tende a aumentar a queda de pressão e pode criar caminhos de fluxo mais restritivos.
Um espaçamento maior pode reduzir a queda de pressão, mas pode diminuir a transferência de calor e alterar as condições de suporte do tubo.
O espaçamento apropriado depende do fluido do lado do casco, da geometria do feixe, do serviço exigido, da queda de pressão disponível e da avaliação de vibração.
8.2 Corte do Defletor e Distribuição de Fluxo
O corte do defletor afeta o modo como o fluido se move entre a região de fluxo cruzado e os espaços próximos à parte superior e inferior da carcaça.
Um arranjo inadequado pode criar zonas de desvio, zonas estagnadas, distribuição desigual de temperatura e mau uso da área de superfície disponível.
O projetista deve considerar todo o caminho do fluxo, incluindo regiões de entrada e saída, em vez de otimizar apenas o feixe central.
8.3 Vibração Induzida por Fluxo
A vibração induzida pelo fluxo é uma preocupação importante no projeto, particularmente quando o fluxo no lado do casco é alto ou o arranjo de suporte do tubo é desfavorável.
As possíveis consequências incluem desgaste dos tubos nos locais de suporte, danos por fadiga, vazamentos e falha prematura do equipamento.
O projeto deve avaliar mecanismos de vibração relevantes, extensão do tubo, densidade e velocidade do fluido, condições de suporte e efeitos na região de entrada. O método de avaliação aplicável e os critérios de aceitação devem ser acordados de acordo com a especificação do projeto e os requisitos de construção.
Os compradores devem ser cautelosos com propostas que prometem alto desempenho de transferência de calor sem abordar a queda de pressão e o risco de vibração.
9. Diâmetro do tubo, comprimento, layout e passagens laterais do tubo
O feixe de tubos é o componente central de transferência de calor. Sua geometria afeta a área, velocidade, queda de pressão, capacidade de limpeza, resistência mecânica e custo de fabricação.
9.1 Diâmetro do Tubo
Diâmetros de tubo menores podem fornecer maior área de superfície de transferência de calor dentro de um determinado envelope de feixe, mas podem aumentar a queda de pressão e tornar-se mais suscetíveis ao bloqueio.
Tubos maiores podem ser mais fáceis de limpar e podem oferecer vantagens em certos serviços de incrustação, embora possam exigir um casco maior ou uma contagem de tubos diferente para atingir a mesma área.
O diâmetro correto do tubo deve refletir as propriedades do fluido, a tendência de incrustação, a queda de pressão permitida e a estratégia de manutenção.
9.2 Comprimento do Tubo
Tubos mais longos podem reduzir o número de tubos ou conchas necessários para uma determinada área, dependendo do projeto. No entanto, podem aumentar o peso do pacote, o comprimento de transporte, a dificuldade de instalação e o espaço necessário para a remoção do pacote.
Tubos mais curtos podem simplificar o manuseio e a manutenção, mas podem aumentar o número de componentes e o espaço total do equipamento.
O comprimento final do tubo deve, portanto, ser coordenado com a planta do terreno, equipamento de elevação, restrições de transporte e acesso para manutenção.
9.3 Layout e passo do tubo
O layout do tubo influencia a compactação do feixe, os caminhos de fluxo no lado do casco, a queda de pressão, a capacidade de limpeza e a fabricação de placas de tubos.
Arranjos triangulares podem fornecer layouts de tubos relativamente compactos, enquanto arranjos quadrados podem fornecer melhor acesso para certos métodos de limpeza mecânica.
A escolha final depende do fluido, do método de limpeza, da área de transferência de calor necessária e do padrão de construção selecionado.
9.4 Número de passagens de tubo
Múltiplas passagens do tubo podem aumentar a velocidade lateral do tubo e melhorar a transferência de calor a uma determinada taxa de fluxo. Eles também aumentam a complexidade do particionamento do canal e podem aumentar a queda de pressão.
Uma contagem de passes mais alta não é automaticamente melhor. O projeto deve verificar se a queda de pressão resultante permanece aceitável e se o arranjo de passagem fornece distribuição de fluxo adequada.
10. Seleção de materiais: a resistência à corrosão deve corresponder ao serviço
A seleção de materiais é uma parte central da aquisição de trocadores de calor porque ambos os lados do equipamento podem expor diferentes componentes a diferentes ambientes químicos.
A carcaça, os tubos, os espelhos, os canais, os defletores, as juntas, os parafusos e as soldas não exigem necessariamente materiais idênticos.
10.1 Aço Carbono
O aço carbono é amplamente utilizado em trocadores de calor industriais onde a temperatura operacional, pressão, condições de corrosão e código aplicável permitem.
Sua adequação depende da química real do fluido, da tolerância à corrosão, da vida útil esperada e da estratégia de inspeção.
Não deve ser selecionado apenas porque tem um custo inicial de material menor.
10.2 Aço Inoxidável
O aço inoxidável pode ser apropriado para fluxos de processo que exigem maior resistência à corrosão ou características específicas de limpeza.
No entanto, o termo “aço inoxidável” não é uma especificação completa do material. Diferentes classes têm resistência diferente à corrosão por pite, corrosão em frestas, corrosão sob tensão relacionada ao cloreto e outros mecanismos de dano.
A composição real do fluido, a temperatura, os contaminantes e o histórico operacional devem orientar a seleção.
10.3 Ligas e Materiais Revestidos
Materiais de liga superior, revestimento ou sobreposição de solda podem ser considerados quando o aço carbono ou o aço inoxidável padrão não podem fornecer a resistência ou vida útil necessária.
Essas opções podem aumentar os custos e introduzir controles adicionais de fabricação, incluindo qualificação de procedimentos de soldagem, verificação de materiais, gerenciamento de entrada de calor e inspeção.
A solução mais econômica pode ser uma combinação de materiais, em vez de fabricar todos os componentes a partir de uma liga premium.
10.4 Compatibilidade Galvânica e Integridade das Juntas
A seleção do material também deve considerar interfaces de metais diferentes, juntas entre tubos e espelhos, compatibilidade de juntas e riscos de corrosão local.
Para serviços críticos, os compradores devem confirmar a base do projeto para a seleção do material e solicitar ao fornecedor que identifique quaisquer requisitos especiais de fabricação ou inspeção associados aos materiais escolhidos.
11. Expansão Térmica e Integridade Mecânica
O invólucro e os tubos podem operar em temperaturas diferentes e podem expandir-se em quantidades diferentes. Se a configuração mecânica não acomodar essa diferença, tensões adicionais poderão se desenvolver nos tubos, espelhos, carcaça ou conexões associadas.
Isto é particularmente importante em serviços de alta temperatura, inicialização ou desligamento rápido e tarefas que envolvem mudanças substanciais de temperatura.
O projetista deve avaliar os casos operacionais e de projeto relevantes, incluindo as condições de temperatura em ambos os lados do trocador.
As soluções possíveis dependem da configuração selecionada e podem incluir tubos em U, arranjos de cabeça flutuante ou outros métodos aprovados para acomodar expansão diferencial.
Uma junta de expansão pode ser considerada para projetos adequados, mas introduz seus próprios requisitos mecânicos e operacionais. Não deve ser adicionado automaticamente sem analisar as implicações de fadiga, pressão, temperatura, movimento e manutenção.
A principal questão de aquisição é se a configuração mecânica proposta é apropriada para toda a gama de condições operacionais esperadas - não apenas para o caso normal de estado estacionário.
12. Desafios de fabricação: desde a preparação dos tubos até a montagem final
A qualidade de fabricação de um trocador de calor de casco e tubos depende do controle de muitas operações interdependentes.
Um projeto térmico sólido ainda pode ser comprometido por danos no tubo, perfuração imprecisa da chapa do tubo, solda de baixa qualidade, componentes distorcidos ou montagem inadequada.
12.1 Fabricação e Redondeza da Casca
A carcaça é normalmente fabricada a partir de chapa laminada ou seções formadas da carcaça, dependendo das dimensões e do projeto exigidos.
A preparação da placa, a precisão da laminação, o alinhamento longitudinal da costura, o ajuste da junta circunferencial e o controle dimensional influenciam a geometria acabada.
A distorção excessiva pode complicar o alinhamento do canal, a instalação do tubo, o ajuste do bico e a montagem do suporte.
Para equipamentos customizados ou pesados, o plano de fabricação deve identificar dimensões críticas e pontos de inspeção antes do início da produção.
12.2 Fabricação e Perfuração de Tubos
O espelho do tubo deve acomodar o padrão de tubo especificado enquanto atende aos requisitos mecânicos do projeto.
O diâmetro do furo, passo, precisão de posicionamento, acabamento superficial e qualquer geometria de ranhura especificada afetam a instalação do tubo e a integridade da junta.
O controle dimensional deficiente pode dificultar a inserção do tubo ou criar juntas inconsistentes entre tubo e espelho.
O planejamento de fabricação deve, portanto, coordenar o layout aprovado do tubo, a especificação do material, o método de perfuração, os requisitos de inspeção e a sequência de montagem.
12.3 Juntas tubo-espelho
As juntas tubo-espelho são críticas porque separam os dois fluidos do processo.
Dependendo do projeto, as juntas podem utilizar expansão, soldagem ou uma combinação específica de métodos.
A junta selecionada deve atender ao desempenho mecânico e de estanqueidade exigido, levando em consideração a compatibilidade do material, as condições de serviço e os requisitos de construção aplicáveis.
Os procedimentos de fabricação devem definir o método de união aprovado, as qualificações relevantes, os requisitos de inspeção e quaisquer testes exigidos pela especificação do projeto.
12.4 Conjunto de feixe de tubos
Os feixes de tubos contêm vários componentes que devem ser montados na disposição correta.
A inserção do tubo, o posicionamento do defletor, o alinhamento do suporte, os tirantes, os espaçadores e a geometria do feixe exigem montagem controlada.
O manuseio inadequado pode entortar ou danificar os tubos. O alinhamento incorreto dos defletores pode causar dificuldades de instalação ou alterar as condições de suporte pretendidas.
Um processo de produção bem gerenciado protege os tubos durante a montagem e verifica as dimensões críticas antes do pacote ser fechado ou instalado.
12.5 Soldagem e Controle de Distorção
A soldagem é usada na fabricação de cascas, construção de canais, instalação de bicos, suportes e outros componentes.
A entrada de calor e a sequência de soldagem podem causar distorção, tensão residual ou alterações dimensionais locais.
Procedimentos de soldagem aprovados, pessoal qualificado, consumíveis adequados e inspeção apropriada ajudam a controlar esses riscos.
Para ligas especiais, juntas de metais diferentes, seções espessas ou outras aplicações exigentes, o projeto pode exigir controles adicionais de materiais e processos.
12.6 Proteção e Limpeza de Superfícies
A preparação, revestimento, preservação e embalagem da superfície devem ser adequados ao material e ao serviço pretendido.
O interior do equipamento e do feixe de tubos deve ser protegido contra contaminação e objetos estranhos durante a fabricação e envio.
Para aço inoxidável e outras ligas resistentes à corrosão, podem ser necessárias práticas adequadas de manuseio e limpeza para evitar a contaminação por ferramentas, materiais ou processos de fabricação inadequados.
O plano de preservação também deve considerar o tempo entre a conclusão da fábrica, o transporte, o armazenamento e a instalação final.
13. Garantia e inspeção de qualidade: o que os compradores devem exigir
Um plano de qualidade deve ser estabelecido antes do início da fabricação e alinhado com o código de projeto aplicável, a especificação do projeto e os requisitos de inspeção do comprador.
O escopo exato da inspeção depende do projeto e do serviço do equipamento. Os compradores não devem presumir que todo trocador exige testes idênticos ou que um único teste pode verificar todos os aspectos de sua integridade.
13.1 Verificação de Materiais
Os certificados de materiais e registros de rastreabilidade devem corresponder aos materiais utilizados no equipamento.
O processo de fabricação deve manter a identificação durante o corte, conformação, usinagem, montagem e soldagem, conforme necessário.
Quando ligas ou revestimentos especiais estiverem envolvidos, o projeto poderá exigir verificações ou testes adicionais.
13.2 Qualidade de Soldagem e Exame Não Destrutivo
O plano de qualidade deve definir procedimentos de soldagem aplicáveis, qualificações de pessoal, métodos de exame, extensão do exame, critérios de aceitação e documentação.
Dependendo dos requisitos aplicáveis, os testes não destrutivos podem incluir testes radiográficos, testes ultrassônicos, testes de partículas magnéticas ou testes de líquido penetrante.
O método exigido e a extensão do exame devem seguir o código de projeto e o plano de inspeção aprovado, em vez de serem selecionados arbitrariamente.
13.3 Inspeção Dimensional
As verificações dimensionais podem abranger dimensões do casco, geometria do tubo, orientação do bico, alinhamento do flange, locais de suporte e outras interfaces críticas.
Para feixes de tubos, a inspeção deve confirmar o layout relevante e as dimensões de montagem antes do fechamento final.
A inspeção dimensional é particularmente importante quando o equipamento deve caber em uma área restrita do terreno ou conectar-se a tubulações e suportes estruturais existentes.
13.4 Teste de Pressão e Vazamento
Os testes de pressão e vazamento necessários dependem do projeto, do código aplicável, da configuração do equipamento e da especificação do projeto.
O lado do casco e o lado do tubo podem ter pressões de projeto diferentes. O projeto também deve considerar condições confiáveis de pressão diferencial, incluindo as consequências de uma falha no tubo, quando exigido pelo projeto.
Um teste de pressão verifica aspectos específicos da integridade do limite de pressão; ele não substitui cálculos de desempenho térmico, avaliação de vibração ou verificação de materiais.
13.5 Documentação Final
Antes do envio, os compradores devem confirmar o dossiê de fabricação e os documentos de entrega necessários.
Isso pode incluir:
Certificados de materiais e registros de rastreabilidade
Procedimento de soldagem e registros de qualificação
Relatórios de exames não destrutivos
Registros de tratamento térmico, quando aplicável
Registros de inspeção dimensional
Relatórios de teste de pressão ou vazamento
Registros finais de inspeção
Desenhos aprovados e documentação de equipamentos
A lista exata de documentos, pontos de testemunha e pontos de espera devem ser acordados no pedido de compra e no plano de inspeção e teste.
14. Aplicações Industriais de Trocadores de Calor Casco e Tubo
A versatilidade deste equipamento o torna adequado para uma ampla gama de indústrias. No entanto, cada aplicação impõe seus próprios requisitos térmicos, hidráulicos, de materiais e de manutenção.
14.1 Refino de Petróleo
As refinarias usam trocadores de calor de casco e tubos em trens de pré-aquecimento de petróleo bruto, resfriadores de produtos, condensadores aéreos, sistemas de refluxo, refervedores, resfriamento entre estágios e outras tarefas de processo.
Em um trem de pré-aquecimento bruto, o calor recuperado dos fluxos quentes do processo pode reduzir a demanda de combustível do forno. O desempenho depende não apenas do próprio trocador, mas também do comportamento de todo o trem, à medida que os trocadores individuais falham em taxas diferentes.
Nas unidades de hidroprocessamento, os trocadores podem lidar com correntes contendo hidrogênio, hidrocarbonetos e utilidades de resfriamento ou aquecimento. A seleção de materiais e as condições de projeto devem refletir o serviço específico, incluindo mecanismos relevantes de corrosão ou danos por alta temperatura.
Para aplicações em refinarias, os compradores devem prestar atenção especial à incrustação, queda de pressão, ciclagem térmica, vibração e acesso para manutenção.
14.2 Plantas Petroquímicas
As instalações petroquímicas utilizam trocadores de calor para aquecimento, resfriamento, condensação, vaporização e recuperação de calor de processos.
As correntes de processo podem incluir hidrocarbonetos, gases, solventes, produtos de reação ou misturas com composição de fase variável.
O projeto térmico deve levar em conta as propriedades reais do fluido e o comportamento das fases, enquanto o projeto mecânico deve abordar pressão, temperatura, corrosão e quaisquer riscos relevantes do processo.
14.3 Fabricação Química
As fábricas de produtos químicos geralmente exigem trocadores personalizados para líquidos corrosivos, fluidos viscosos, recuperação de solventes, controle de temperatura de reação e integração de processos.
O equipamento certo pode precisar de ligas especiais, arranjos específicos de tubos ou acesso aprimorado para limpeza.
Nestes serviços, a especificação do material e a estratégia de manutenção podem ser tão importantes quanto a taxa nominal de transferência de calor.
14.4 Geração de Energia e Sistemas Energéticos
Os trocadores de casco e tubos são usados em sistemas selecionados de água de resfriamento, resfriamento de óleo lubrificante, sistemas auxiliares e outras tarefas de transferência de calor em instalações de energia elétrica e industrial.
Dependendo da aplicação, o projeto pode priorizar confiabilidade, baixa queda de pressão, facilidade de manutenção ou compatibilidade com o sistema utilitário disponível.
14.5 Tratamento Ambiental e de Águas Residuais
Os sistemas ambientais industriais podem utilizar trocadores de calor para aquecimento, resfriamento, recuperação de calor ou controle de temperatura em águas residuais e processos de tratamento de resíduos.
O fluido pode conter sólidos suspensos, constituintes corrosivos ou depósitos que influenciam a escolha do diâmetro do tubo, velocidade do fluxo, materiais e método de limpeza.
O projeto deve basear-se no fluxo real de resíduos, em vez de assumir que as suas propriedades permanecem constantes ao longo do tempo.
14.6 Produtos Alimentícios, Farmacêuticos e Especiais
Processos selecionados de produtos alimentícios, farmacêuticos e de produtos especiais utilizam equipamentos de casco e tubo onde o projeto pode atender aos requisitos aplicáveis de higiene, limpeza e materiais.
Nem todo projeto convencional de casco e tubo é adequado para serviços sanitários. Os compradores devem verificar o acabamento superficial exigido, a capacidade de limpeza, a drenagem, a compatibilidade do material e os padrões aplicáveis específicos do setor antes de selecionar uma configuração.
15. Como selecionar o fabricante certo para um trocador de calor personalizado
Escolher um fabricante não é simplesmente uma comparação de preços. O fornecedor deve ser capaz de atender ao escopo do equipamento especificado, aos requisitos de fabricação, às obrigações de inspeção e às condições de entrega.
15.1 Revisão de Engenharia
O fornecedor pode revisar a folha de dados do equipamento, os desenhos aprovados, as condições do projeto, os materiais, a programação dos bicos e os requisitos de inspeção antes da produção?
Uma revisão estruturada ajuda a identificar inconsistências nas especificações e esclarece a responsabilidade pelo projeto térmico, projeto mecânico e garantias de desempenho.
15.2 Recursos de Fabricação
A instalação possui recursos adequados de laminação, soldagem, usinagem, elevação, montagem e inspeção para as dimensões exigidas do casco, espessura da chapa de tubo, materiais e peso do equipamento?
A capacidade relevante deve ser avaliada em relação ao projeto real, em vez de basear-se em afirmações gerais sobre o tamanho da oficina.
15.3 Capacidade de Soldagem e Inspeção
O fornecedor pode fornecer pessoal qualificado, procedimentos de soldagem, métodos de inspeção e registros rastreáveis necessários?
The manufacturer should also explain how critical dimensions, tube-to-tubesheet joints, and pressure-boundary components will be verified.
15.4 Escopo e Documentação
A cotação deve identificar o que está incluído e excluído, como carcaça, cabeças de canal, feixe de tubos, suportes, acessórios, revestimento, testes e documentação.
The purchaser should also confirm whether the supplier is responsible for thermal design, mechanical design, fabrication only, or a wider package of services.
15.5 Considerações sobre Entrega e Manutenção
Um trocador tecnicamente aceitável ainda pode criar problemas de projeto se seu pacote não puder ser removido dentro do espaço disponível ou se suas dimensões excederem as restrições de transporte.
O fornecedor deve compreender a configuração de entrega, o acesso ao local, os arranjos de içamento e o envelope de manutenção relevantes para o projeto.
16. Por que considerar o GYRO para projetos de trocadores de calor de casco e tubo?
ZIBO GYRO INDUSTRY ENGINEERING fornece serviços de engenharia e fabricação de equipamentos químicos e petroquímicos. Sua linha de produtos publicada inclui trocadores de calor e outros equipamentos de processos industriais personalizados.
Para compradores que buscam um trocador de calor de casco e tubo customizado, a proposta de valor da GYRO é baseada na coordenação de requisitos de engenharia, execução de fabricação, inspeção e entrega do projeto dentro do escopo acordado.
16.1 Engenharia e Recursos Técnicos
A GYRO conta com uma equipe de engenharia de mais de 50 profissionais de design, apoiada por pessoal técnico e de fabricação.
Essa estrutura de engenharia e fabricação pode apoiar a revisão de desenhos do cliente, especificações técnicas, interfaces de equipamentos, requisitos de materiais, planejamento de fabricação e documentação do projeto.
Para cada projeto de trocador de calor, os cálculos térmicos necessários, o projeto mecânico, o código de construção aplicável e a responsabilidade pelas garantias de desempenho devem ser definidos no contrato.
16.2 Infraestrutura de Fabricação
As instalações de fabricação publicadas da GYRO cobrem aproximadamente 30.000 m², incluindo cerca de 20.000 m² de espaço para oficina. A empresa relata mais de 150 conjuntos de equipamentos de fabricação e processamento.
Os recursos publicados incluem seis laminadoras de chapas com capacidade nominal máxima de 80 mm × 3.000 mm, 19 pontes rolantes e pórticos, dois guindastes com capacidade de elevação de até 100 toneladas cada, uma prensa hidráulica de 1.000 toneladas, mais de 80 máquinas de solda, nove máquinas automáticas de soldagem por arco submerso e instalações de tratamento térmico.
Esses recursos podem ser relevantes para equipamentos de pressão e equipamentos de transferência de calor personalizados, sujeitos ao projeto real, dimensões, materiais, requisitos de elevação e especificações do projeto.
16.3 Soldagem e Ensaios Não Destrutivos
A GYRO relata 14 soldadores de vasos de pressão certificados com mais de 36 itens de soldagem qualificados e quatro pessoal qualificado para testes não destrutivos cobrindo métodos de inspeção RT, UT, MT e PT.
Seu processo de controle de qualidade publicado abrange projeto de engenharia, inspeção de materiais, corte e conformação, soldagem, tratamento térmico, testes não destrutivos, inspeção dimensional, testes de pressão, inspeção final e entrega.
O escopo exato da inspeção e os critérios de aceitação para um trocador de calor específico devem ser estabelecidos de acordo com o código aplicável e a documentação do projeto aprovada.
16.4 Equipamentos Customizados e Coordenação de Projetos
Os trocadores de calor industriais geralmente exigem mais do que uma configuração padrão de catálogo. O comprimento do tubo, o diâmetro do casco, a disposição dos bicos, a combinação de materiais, o projeto do suporte e o acesso para manutenção podem precisar ser adaptados ao processo e ao local.
A GYRO pode avaliar desenhos fornecidos pelo cliente, fichas técnicas de equipamentos, especificações e requisitos de projeto dentro do escopo de trabalho acordado.
Isto fornece um ponto de partida prático para compradores que precisam de um fornecedor para coordenar os requisitos de fabricação com o projeto de engenharia aprovado.
16.5 Uma Abordagem de Fabricação Focada nos Requisitos do Projeto
Para um projeto de trocador de calor bem-sucedido, o fornecedor deve compreender a relação entre o projeto aprovado e o equipamento acabado.
A geometria da casca afeta o ajuste do feixe de tubos. A perfuração do tubo afeta a instalação do tubo. A soldagem afeta a precisão dimensional. A rastreabilidade do material e os registros de inspeção afetam a aceitação e a manutenção a longo prazo.
Os recursos de fabricação e controle de qualidade da GYRO podem ser avaliados em relação a esses requisitos específicos do projeto durante o esclarecimento técnico e a avaliação do fornecedor.
A seleção final deve ser baseada na capacidade documentada, na conformidade com as especificações do contrato e em uma divisão clara das responsabilidades de engenharia e fabricação.
17. Erros comuns de compra e como evitá-los
Erro 1: Selecionar a cotação de menor custo
Um preço mais baixo pode refletir diferenças em materiais, área de superfície, disposição dos tubos, acesso para limpeza, escopo de inspeção ou componentes excluídos.
Compare o escopo técnico e comercial completo antes de tomar uma decisão.
Erro 2: Ignorar Incrustações e Limpeza
Um trocador difícil de limpar pode incorrer em custos de manutenção mais elevados e em tempos de inatividade mais longos.
Defina o tipo de depósito esperado e o método de limpeza antes de selecionar a configuração mecânica.
Erro 3: ignorar a queda de pressão
Um projeto com excelente desempenho de transferência de calor pode exigir bombeamento excessivo ou potência do compressor se a queda de pressão for muito alta.
Revise o desempenho térmico e hidráulico nos casos operacionais especificados.
Erro 4: Tratar os materiais como uma decisão baseada apenas no preço
A seleção do material deve refletir os mecanismos de corrosão, as condições de projeto, a vida útil e a estratégia de inspeção.
Escolher um material mais barato sem compreender a química do fluido pode levar a falhas prematuras. A escolha de um material desnecessariamente caro também pode aumentar o custo de capital sem o benefício correspondente.
Erro 5: Negligenciar a Expansão Térmica
A expansão diferencial entre o casco e os tubos pode criar tensões significativas sob algumas condições operacionais.
Certifique-se de que a configuração proposta foi avaliada para os casos de temperatura e ciclos operacionais relevantes.
Erro 6: não planejar a remoção do pacote
Um feixe removível só é útil se houver espaço suficiente e equipamento de elevação adequado para extraí-lo.
Confirme o envelope de manutenção e as disposições do local antes de aprovar o layout do equipamento.
Erro 7: Deixar os requisitos de inspeção até a fabricação
Alterações tardias em testes, verificação de materiais ou pontos de testemunha podem afetar o cronograma e o custo.
Defina o plano de inspeção e teste, os requisitos de documentação e os pontos de espera do cliente antes do início da fabricação.
18. Custo do ciclo de vida: avalie o desempenho além do preço de compra
O custo total de propriedade de um trocador de calor inclui mais do que o preço de compra inicial.
Pode incluir consumo de serviços públicos, limpeza, mão de obra de manutenção, peças de reposição, perdas de produção durante o tempo de inatividade e o custo da degradação do desempenho.
Uma unidade de custo mais baixo pode ser economicamente atraente para um serviço limpo e de baixo risco. Contudo, numa operação crítica de refinaria, a melhoria da manutenção, melhores materiais, fabricação confiável e projeto térmico apropriado podem justificar um investimento inicial mais elevado.
Ao comparar fornecedores, avalie:
Desempenho térmico necessário e desempenho da temperatura de saída
Condições operacionais limpas e sujas
Queda de pressão permitida em ambos os lados
Comportamento de incrustação esperado e frequência de limpeza
Requisitos de adequação e inspeção de materiais
Remoção do feixe de tubos e acesso para manutenção
Cronograma de entrega e restrições de instalação
O melhor trocador é aquele que atende às exigências do processo com custo de ciclo de vida aceitável e risco operacional gerenciável.
19. Recomendação final: escolha o trocador em torno do processo
Um trocador de calor de casco e tubo deve ser selecionado através de uma avaliação coordenada do serviço do processo, propriedades do fluido, área de transferência de calor, queda de pressão, incrustações, materiais, configuração mecânica, expansão térmica e requisitos de manutenção.
O design térmico estabelece o desempenho necessário. A configuração mecânica determina como esse desempenho pode ser alcançado dentro dos limites de projeto aplicáveis. A qualidade de fabricação determina se o projeto aprovado será traduzido em uma peça de equipamento fabricada com precisão e inspecionável.
Para proprietários de refinarias, empreiteiros EPC e compradores industriais, a abordagem mais eficaz é definir claramente as condições do processo, comparar propostas tecnicamente equivalentes e selecionar um fabricante com recursos adequados ao escopo real.
Procurando um trocador de calor de casco e tubos personalizado para seu projeto químico ou petroquímico?
A GYRO aceita consultas de compradores de equipamentos, empreiteiros de engenharia e equipes de projetos industriais. Compartilhe a folha de dados do seu equipamento, desenhos aprovados, condições de processo, requisitos de materiais ou especificações preliminares para uma revisão inicial do escopo.
A GYRO pode então avaliar o escopo de fabricação proposto, os requisitos de fabricação relevantes, as necessidades de inspeção e as interfaces do projeto em relação às informações técnicas disponíveis.
Explore os produtos trocadores de calor da GYRO:
https://www.gyro-epcunit.com/products
Revise os recursos de engenharia e fabricação:
https://www.gyro-epcunit.com/engineering-and-technical-capability
Saiba mais sobre garantia de qualidade e inspeção:
https://www.gyro-epcunit.com/quality-assurance-and-inspection
Entre em contato com a GYRO para discutir os requisitos do seu projeto e identificar uma abordagem de fabricação adequada para o seu trocador de calor de casco e tubos.